Wstęp
Zakrętki do butelek należą do produktów z tworzyw sztucznych produkowanych w największej ilości na świecie. Jedna marka napoju lub wody może dziennie zużywać miliony kapsli. Aby sprostać temu zapotrzebowaniu, technologie form i procesów ewoluowały, umożliwiając produkcję zakrętek w cyklach krótszych niż 4 sekundy, z 48, 64, a nawet 96 gniazdami na formę. W tej przestrzeni konkurują ze sobą dwie dominujące technologie: formowanie tłoczne i formowanie wtryskowe. Każdy z nich ma swoje mocne strony, a zrozumienie ich ma kluczowe znaczenie dla każdego producenta form lub formierzy obsługującego przemysł zamknięć.
Jako technik form z wieloletnim doświadczeniem w zakresie form opakowaniowych charakteryzujących się dużą kawitacją, przeprowadzę Cię przez techniczne niuanse obu metod, a następnie skoncentruję się na technologiach formowania wtryskowego, które umożliwiają szybką produkcję zakrętek o dużej wnęce — sterowanie zasuwą zaworu gorącego kanału, szybkie wyrzucanie i optymalizacja chłodzenia — kończąc na rzeczywistym studium przypadku formy do nakrętek z 48 gniazdami.
1. Formowanie tłoczne a formowanie wtryskowe nakrętek
Proces formowania tłocznego:
Wstępnie zważona przednia część stopionego tworzywa sztucznego (zwykle PP lub HDPE) wrzucana jest do otwartej wnęki formy. Forma zamyka się, ściskając materiał w kształcie nakrętki. Po krótkim czasie chłodzenia zakrętka zostaje wyrzucona. Proces ten jest ciągły i rotacyjny: wiele form na karuzeli otwiera się i zamyka po kolei.
Proces formowania wtryskowego:
Roztopione tworzywo sztuczne wtryskiwane jest pod wysokim ciśnieniem do zamkniętej wnęki formyWystarczy system gorących kanałów. Po zapakowaniu i schłodzeniu forma otwiera się i wyrzucane są zakrętki. Forma może mieć 32, 48, 64 lub więcej wnęk.
|
Funkcja |
Formowanie tłoczne |
Formowanie wtryskowe |
|
Czas cyklu |
2–4 sekundy (bardzo szybko) |
4–8 sekund (w zależności od kawitacji) |
|
Kawitacja |
Nieograniczony (obrotowy) |
Ograniczone przez tonaż zacisku maszyny i rozmiar płyty dociskowej |
|
Elastyczność projektowania czapek |
Limitowane (symetryczne, proste kształty) |
Wysokie (podcięcia, zawiasy żywe, wkładki) |
|
Konsystencja wagi |
Znakomity (±0,3%) |
Dobra (±1%) ze sterowaniem zasuwą zaworu |
|
Początkowa inwestycja w narzędzia |
Bardzo wysoka (prasa rotacyjna) |
Niższa dla umiarkowanej kawitacji |
|
Odpady materiałowe |
Minimalny (bez prowadnicy) |
Może wynosić zero w przypadku gorącego kanału |
|
Najlepsza aplikacja |
Proste korki o dużej objętości wody/CSD |
Zakrętki skomplikowane z wkładkami, opaski zabezpieczające przed manipulacją |
Werdykt:W przypadku bardzo prostych nakrętek o bardzo dużej objętości (np. nakrętek wodnych 28 mm) dominuje formowanie tłoczne. Jednak w przypadku większości zakrętek wymagających precyzji, pierścieni zabezpieczających przed manipulacją, integracji wkładki lub złożonej geometrii, preferowanym wyborem jest formowanie wtryskowe za pomocą form wysokokawitacyjnych.
2. Sterowanie zasuwą zaworu gorącokanałowego w formach kołpakowych
Sercem form wtryskowych z kołpakami o dużej kawitacji jest gorący kanał. Konwencjonalne otwarte bramy pozostawiają ślad, który może zarysować się lub przeciekać. Zasuwy zaworowe są niezbędne w przypadku większości zakrętek do napojów.
Jak działają zasuwy zaworowe:
Po napełnieniu i zapakowaniu wnęki, uruchamiany pneumatycznie lub hydraulicznie sworzeń przesuwa się do przodu, aby zamknąć bramę. Spowoduje to dokładne odcięcie stopionego materiału, pozostawiając minimalny ślad.
Kluczowe wymagania dotyczące form do kołpaków o wysokiej kawitacji:
Wskazówka: W przypadku zakrętek z wewnętrzną wkładką (np. wkładek stanowiących barierę tlenową do zakrętek do soków) zasuwy zaworów są często umieszczane wewnątrz wgłębienia zakrętki (zasuwka pomocnicza), aby ukryć pozostałości.
3. Wyrzucanie z dużą prędkością: mechaniczne kontra pneumatyczneW cyklu 4-sekundowym wyrzut musi być niesamowicie szybki i absolutnie niezawodny. W formach kołpakowych stosowane są dwie główne metody:
Wyrzut mechaniczny (płyta zgarniająca):
Sprężynowa płyta zgarniająca otacza rdzeń. Gdy forma się otwiera, płyta zgarniająca jest popychana do przodu względem rdzenia, zdejmując nasadkę. Jest to proste i niezawodne, ale skok powrotny dodaje ułamek sekundy.
Wyrzut pneumatyczny (podmuch powietrza):
Przez rdzeń przepuszczane jest sprężone powietrze (3–6 barów), które zdmuchuje korek. Jest to niezwykle szybkie i delikatne, ale wymaga doskonałego uszczelnienia rdzenia i może być hałaśliwe.
Typowa praktyka w przypadku form kołpakowych o wysokiej kawitacji:
Połącz krótki ruch płytki zgarniającej (2–3 mm), aby podnieść nasadkę z rdzenia, a następnie wykonaj podmuch powietrza, aby ją wypchnąć. Płytka zdzierająca zapewnia równomierne oddzielenie zakrętki od rdzenia, a powietrze kończy wyrzucanie bez dotykania powierzchni uszczelniającej zakrętki.
Czas wyrzutu:Skok wyrzutu musi nastąpić po całkowitym otwarciu formy, aby uniknąć kolizji z nieruchomą połówką. Zaawansowane formy wykorzystują płyty zgarniające uruchamiane krzywką lub serwonapędem w celu zapewnienia precyzyjnego synchronizacji.
4. Optymalizacja chłodzenia form kołpakowych
Chłodzenie pochłania 60–80% czasu cyklu. W formach do kołpaków o wysokiej kawitacji efektywne chłodzenie jest kluczem do osiągnięcia cykli krótszych niż 5 sekund.
Chłodzenie rdzenia:Trzpień rdzenia jest zwykle najgorętszą częścią. Tradycyjne proste kanały chłodzące w rdzeniu są nieefektywne.
Lepsze metody obejmują:Pęcherzyki (wkładki z rurką obrotową): Chłodziwo spływa małą rurką na dno rdzenia i powraca przez pierścień, odbierając ciepło.
Spiralne wkłady chłodzące:We wkładce rdzeniowej wykonany jest spiralny rowek, tworząc spiralną ścieżkę przepływu zapewniającą maksymalny kontakt z powierzchnią.
Chłodzenie konforemne (wkładki drukowane 3D): W przypadku złożonych rdzeni, wkładki wytwarzane addytywnie z kanałami konforemnymi mogą skrócić czas chłodzenia o 30–40%.
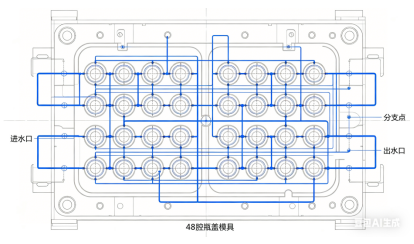
Chłodzenie wnękowe:Połowa wnęki również wymaga agresywnego chłodzenia. Używaj bełkotek lub prostych kanałów jak najbliżej powierzchni ubytku (odległość 1,5–2,5 mm).
Przepływ chłodziwa:Zapewnij przepływ turbulentny (liczba Reynoldsa > 5000) we wszystkich kanałach. Oblicz spadek ciśnienia; forma z 48 gniazdami może wymagać wielu równoległych obwodów chłodzenia, aby utrzymać wysokie natężenie przepływu.
Separacja obiegu chłodzącego:W przypadku wysokich czapek (np. czapek sportowych) oddzielne obwody dla górnej i dolnej części rdzenia mogą wyeliminować owalność.

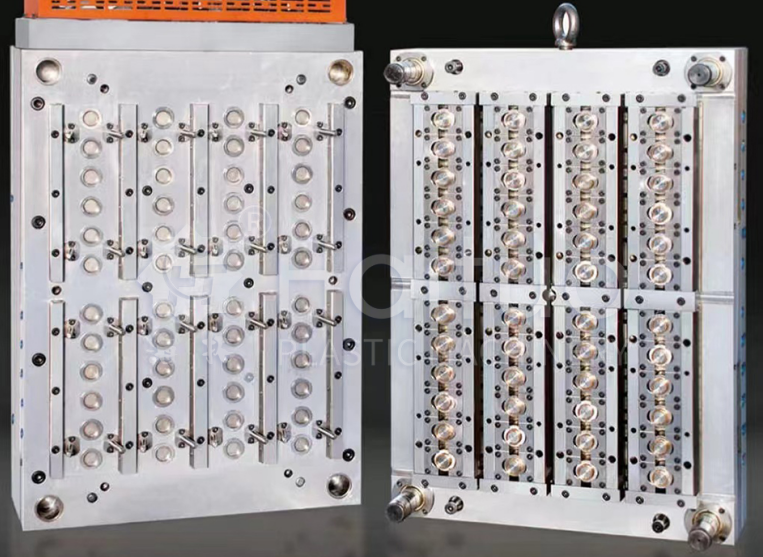
5. Studium przypadku: Forma do nakrętek do napojów gazowanych z 48 wgłębieniami
Wyzwanie:Duża firma produkująca napoje potrzebowała formy do 28 mm nakrętek PCO 1881 CSD (napoje gazowane). Cykl docelowy: 4,2 sekundy. Roczny wolumen: 80 milionów kapsli. Materiał: PP + 5% środka antystatycznego.
Podejście projektowe:
Wyniki po próbie:
Wyciągnięte wnioski:Kluczem było połączenie spiralnego chłodzenia rdzeni i sekwencyjnego bramkowania zaworów. Klient zamówił później drugą identyczną formę i obie pracowały obok siebie na dwóch maszynach wytwarzających łącznie 2500 nakrętek na minutę.
Formy wysokokawitacyjne pracujące z dużymi prędkościami wymagają rygorystycznej konserwacji:
Wniosek
Formy do kołpaków o dużej pojemności i dużej prędkości to cuda inżynierii, które przesuwają granice formowania wtryskowego. To, czy wybierzesz kompresję, czy wtrysk, zależy od objętości, złożoności czapki i możliwości inwestycyjnych. W przypadku nakrętek formowanych wtryskowo sukces opiera się na trzech filarach:
Obudowa formy kołpakowej CSD z 48 gniazdami pokazuje, że przy odpowiednim projekcie i precyzyjnej produkcji formowanie wtryskowe może konkurować z formowaniem tłocznym pod względem szybkości, oferując jednocześnie znacznie większą elastyczność projektowania.
Jako producent form, opanowanie tych technologii otworzy drzwi do rynku wielkoseryjnego zamknięć, jednego z najbardziej wymagających, a jednocześnie satysfakcjonujących segmentów naszej branży.
Telefon: +86-18957424655
mobilny: +86-18957424655
E-mail: sale@taizhoumold.com
Adres:Droga Shangxian nr 18, strefa przemysłowa Beicheng, dystrykt Huangyan, miasto Taizhou, prowincja Zhejiang, Chiny
Prawa autorskie © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Wszelkie prawa zastrzeżone.