PODĄŻAJ ZA NAMI:

Aktualności

Technologia cienkościennych form do pakowania: wyzwania i rozwiązania w zakresie szybkiego, stabilnego i precyzyjnego formowania

Wstęp

       Opakowania cienkościenne – na przykład kubki na jogurt, pojemniki na margarynę, pojemniki na delikatesy i cienkościenne wieczka – stanowią jeden z najbardziej wymagających segmentów branży formowania wtryskowego. Grubość ścianek części zazwyczaj mieści się w zakresie od 0,25 mm do 1,0 mm, przy stosunku długości przepływu do grubości często przekraczającym 200:1. Czasy cykli mierzone są w sekundach (zwykle 3–8 sekund), a roczna wielkość produkcji często przekracza 10 milionów części na formę.

        Jako doświadczony technik zajmujący się formami, specjalizujący się w formach do pakowania o dużej kawitacji, widziałem, jak małe wady konstrukcyjne mogą mieć katastrofalne skutki w przypadku formowania cienkościennego. Brak równowagi bramy wynoszący 5% może oznaczać, że niektóre wnęki są przepełnione, a inne krótkie. Odchylenie chłodzenia wynoszące 5°C może spowodować wypaczenie, które sprawia, że ​​części stają się bezużyteczne przy szybkości 1000 części na godzinę.

        Ta sztukacle koncentruje się na kluczowych aspektach technicznych projektowania i produkcji wysokowydajnych cienkościennych form do pakowania. Niezależnie od tego, czy formujesz cienkościenne pojemniki, pokrywki czy kubki, zrozumienie tych zasad będzie pomocneosiągasz szybsze cykle, lepszą jakość części i dłuższą żywotność formy.

1. Dobór materiału na formy cienkościenne

       Formowanie cienkościenne poddaje formy ekstremalnym warunkom: bardzo wysokim ciśnieniom wtrysku (do 2000 barów), szybkim cyklom ogrzewania i chłodzenia oraz dużej prędkości przepływu stopu.

       Zalecane stale na formy:

Steel stopień
Twardość
Kluczowe właściwości
Typowe zastosowanie
H13/1.2344/SKD61
48–52 HRC
Wysoka wytrzymałość, gdobra odporność na zmęczenie cieplne
Płyty rdzeniowe i wnękowe, ogólne formy cienkościenne
Stal nierdzewna 1.2316 / S136
48–52 HRC
Odporność na korozję w zastosowaniach mających kontakt z żywnością
Opakowania na produkty kwaśne lub mokre
DC53
58–62 HRC
Doskonała odporność na zużycie w przypadku materiałów o dużym wypełnieniu
Formy wysokokawitacyjne przetwarzające PP z >30% wypełniaczy

       Kluczowa uwaga: W przypadku wyjątkowo dużej kawitacji (np. 64 lub 96 gniazd) sama podstawa formy musi być wykonana ze stali o wysokiej wytrzymałości (np. wstępnie hartowanej P20 lub 1.2738), aby wytrzymać ciśnienie wtrysku bez ugięcia płyty.


2. Projekt systemu gorących kanałów

       Gorący kanał jest sercem każdej cienkościennej formy do pakowania. Musi jednocześnie dostarczać stop do każdej wnęki z idealną równowagą, minimalnym spadkiem ciśnienia i precyzyjną kontrolą temperatury.

       Krytyczne elementy projektu:

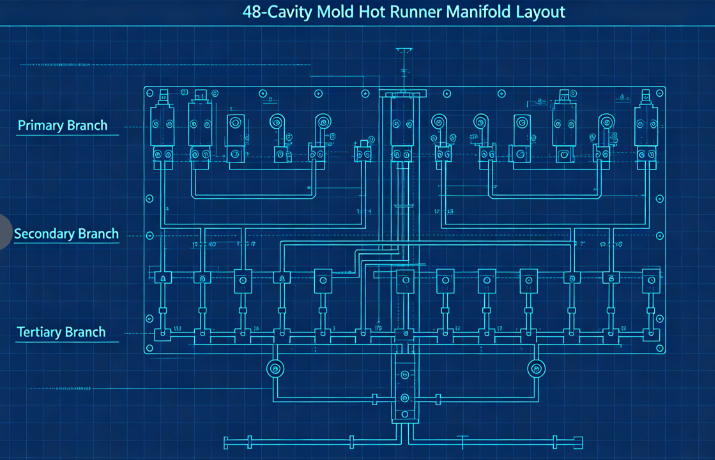
        a) Zrównoważone kanały przepływu: W przypadku form wielogniazdowych (zwykle 32, 48, 64 lub 96 gniazd) niezbędne jest naturalne zrównoważenie. Oznacza to, że każda wnęka ma dokładnie tę samą długość przepływu. Typowy układ wykorzystuje kolektor główny, kolektor wtórny i odgałęzienia trzeciorzędne, wszystkie obrobione maszynowo do identycznych wymiarów.

        b) Typ i lokalizacja zasuwy: W przypadku kontenerów cienkościennych najczęstszymi typami zasuw są: Zasuwy krawędziowe (dla części z prostą ścianą boczną) Zawory zaworowe (dla membran lub bezpośredniego wlewu do dna) Zawory podwodne (w celu czystego oddzielenia bez pozostałości po bramie) Zasuwa musi być odpowiednio zwymiarowana — jest za mała, a nagrzewanie ścinające powoduje degradację; zbyt duże, a pozostałości po bramie stają się nie do przyjęcia. Typowe wymiary bramki dla przyssawek cienkościennych wynoszą od 0,8 mm do 1,5 mm średnicy.

        c) Bilans termiczny: Każda dysza musi mieć niezależną kontrolę temperatury. Kanały rozdzielacza powinny być ogrzewane równomiernie (za pomocą grzejników dwu- lub trzystrefowych), aby uniknąć gorących punktów lub zimnych ślimaków.

3. Projekt wnęki i rdzenia

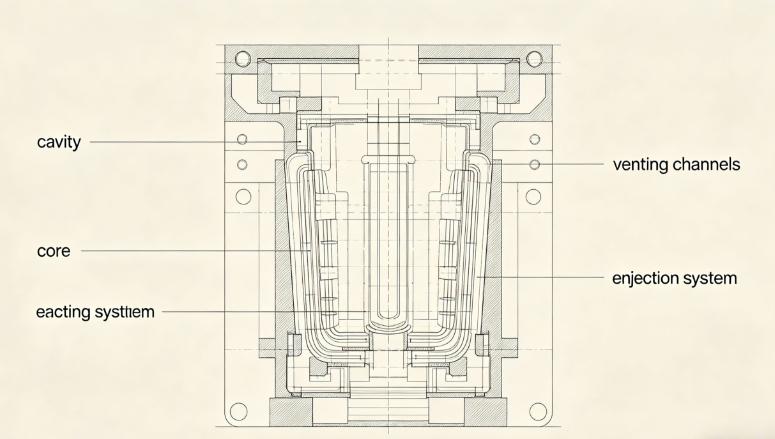
       Części cienkościenne wymagają niezwykle precyzyjnych wymiarów wnęki i rdzenia, aby uzyskać stałą grubość ścianki.

       Kluczowe kwestie:

        a) Rozkład grubości ścianki: Utrzymuj jednolitą grubość ścianki w granicach ± ​​0,02 mm. Różnice w grubości powodują zróżnicowane chłodzenie i wypaczenia. Skorzystaj z analizy przepływu formy, aby zoptymalizować projekt przed cięciem stali.

        b) Odpowietrzanie: W procesie formowania cienkościennego stosuje się wtrysk z dużą prędkością (często 200–500 mm/s). Powietrze uwięzione we wnęce musi natychmiast uciec. Zalecane głębokości odpowietrzników: 0,02–0,03 mm dla PP 0,01–0,02 mm dla PS lub PET

Odpowietrzniki należy umieścić w ostatnim punkcie napełniania, wzdłuż linii podziału i wokół kołków wypychaczy.c) Kąty ciągu: W przypadku części cienkościennych zalecane jest minimalne zanurzenie 1° na stronę (1,5–2° w przypadku głębszych pojemników). Niewystarczający ciąg prowadzi do problemów z zadrapaniami, blokowaniem podciśnienia i wyrzucaniem.

        d) Wykończenie powierzchni: Powierzchnie wgłębień w przypadku części przezroczystych lub błyszczących wymagają wykończenia SPI A-1 (lustrzane); do nieprzezroczystych pojemników na produkty mleczne wystarczy SPI B-1 (ziarnistość 600).

4. Projekt układu chłodzenia

        Chłodzenie dominuje w czasie cyklu w przypadku formowania cienkościennego i zwykle stanowi 60–80% całkowitego cyklu. Wydajne chłodzenie jest kluczem do wysokiej produktywności.

       Zasady projektowania:

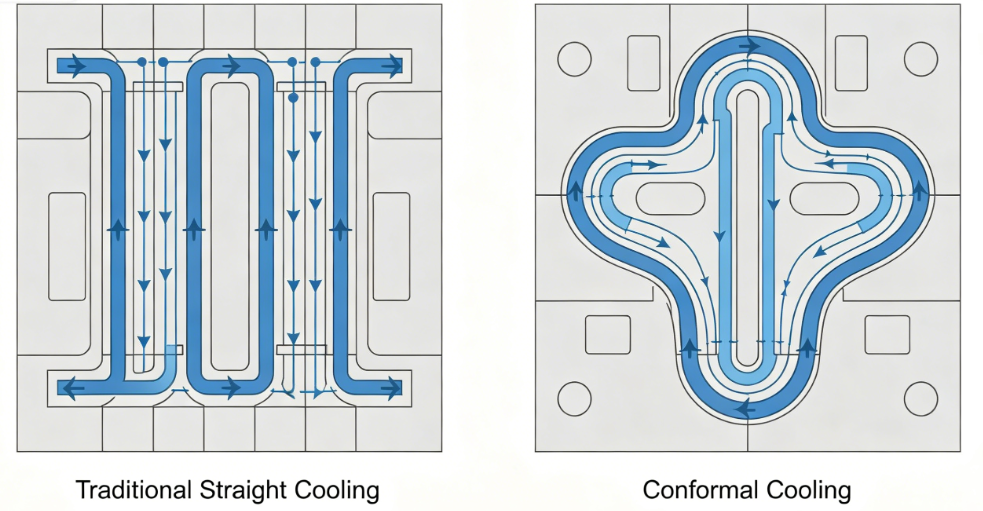
        a) Chłodzenie konformalne: Tradycyjne, prosto nawiercone kanały chłodzące są często zbyt daleko od powierzchni wnęki. Konformalne kanały chłodzące — zgodne z konturem części — mogą skrócić czas chłodzenia o 30–50%. Zazwyczaj powstają one przy użyciu druku 3D lub obróbki CNC płytek z zakrzywionymi kanałami.

        b) Parametry kanału chłodzącego:

  • Średnica: 8–12 mm
  • Odległość od powierzchni wnęki: 1,5–2,0-krotność średnicy kanału
  • Odstępy między kanałami: 3–4-krotność średnicy kanału
  • Przepływ chłodziwa: przepływ turbulentny (liczba Reynoldsa > 5000)

        c) Chłodzenie o wysokiej wydajności: W przypadku ograniczonej przestrzeni należy zastosować bełkotki lub przegrody w rdzeniu. W przypadku wysokich rdzeni należy zainstalować spiralne wkłady chłodzące lub rurki cieplne.

        d) Oddzielenie obwodu chłodzenia: Niezależne obwody dla płyty wnęki i rdzenia umożliwiają różne natężenia przepływu i temperatury, aby zoptymalizować uwalnianie części i zminimalizować wypaczenia.

5. System wyrzucania

       Części cienkościenne mają niską sztywność i mogą łatwo ulec odkształceniu podczas wyrzucania. System wyrzucania musi być delikatny, a jednocześnie niezawodny.

       Zalecenia projektowe:

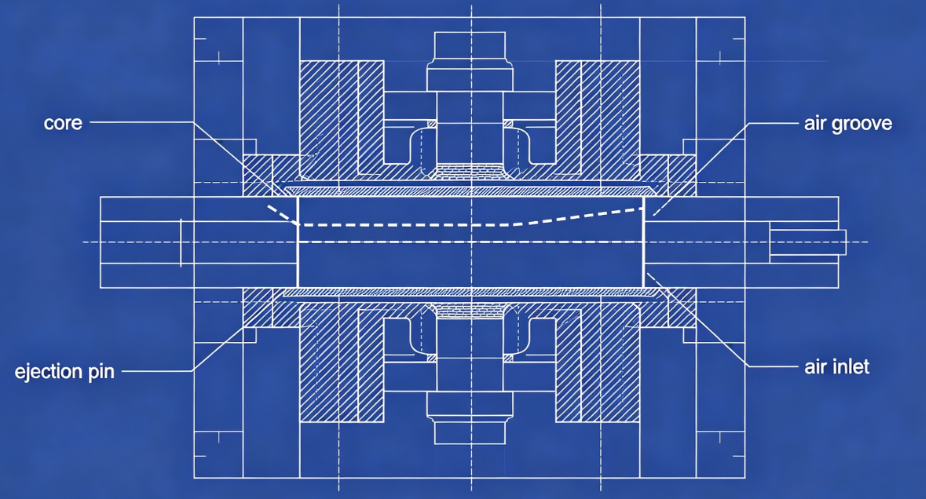
       a) Wyrzucanie powietrzem: W przypadku wielu cienkościennych pojemników (zwłaszcza kubków) idealnym rozwiązaniem jest wyrzut wspomagany powietrzem. Sprężone powietrze (2–4 bary) wprowadzane jest pomiędzy rdzeń a część poprzez mikrorowki lub porowate wkładki, wypychając część z rdzenia.

       b) Płyta zgarniająca: W przypadku części z podcięciami lub głębokimi ścianami bocznymi mechaniczna płyta zdzierająca zapewnia równomierną siłę wyrzucania na całym obwodzie części.

       c) Kołki wypychacze: Jeżeli nie da się uniknąć kołków, należy użyć wielu kołków o małej średnicy (2–3 mm) umieszczonych na żebrach lub ukrytych powierzchniach. Unikaj dużych szpilek, które pozostawiają widoczne ślady.

       d) Czas: Sekwencja wyrzucania powinna rozpocząć się dopiero po wystarczającym ochłodzeniu części, aby uniknąć deformacji. Użyj krótkiego, chłodnego opóźnienia po otwarciu formy.

6. Uwagi dotyczące przetwarzania

       Nawet najlepsza forma nie jest w stanie wyprodukować dobrych części bez odpowiednich ustawień procesu. Kluczowe parametry formowania cienkościennego:

Parametr
Typowy zasięg
Notatki
Prędkość wtrysku
200–500 mm/s
Wysoka prędkość wypełnia cienkie sekcje przed zamarznięciem
Ciśnienie wtrysku
1200–2000 barów
Wymagane do pokonania oporu przepływu
Temperatura topnienia
190–240°C (PP), 230–280°C (PS)
Optymalizuj pod kątem lepkości
Temperatura formy
10–25°C (zimny kanał) lub 30–60°C (gorący kanał)
Zrównoważone chłodzenie
Ciśnienie wsteczne
5–15 barów
Dla konsystencji plastyfikującej
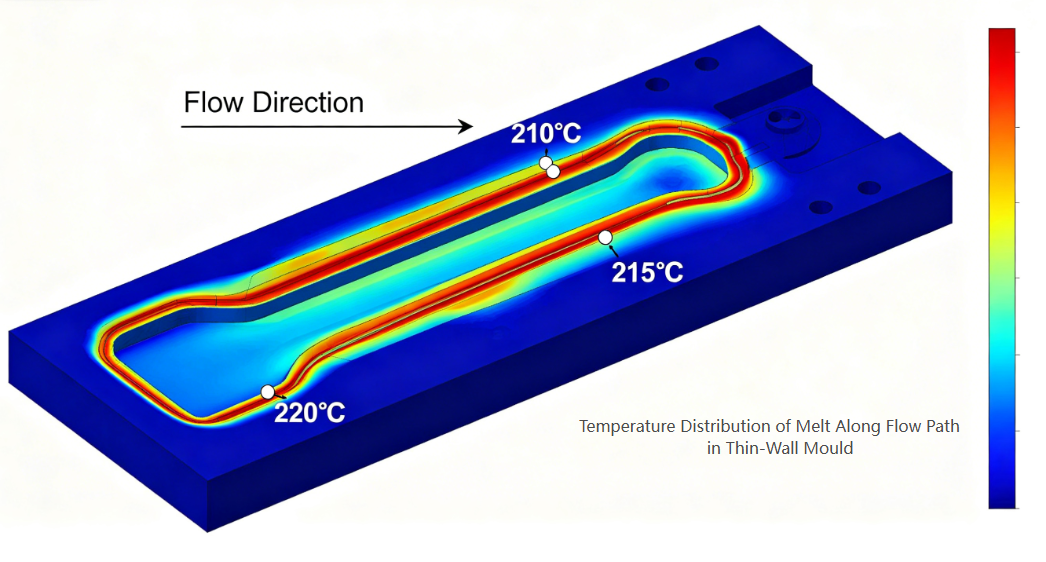
        Ważny: W formowaniu cienkościennym często stosuje się duże prędkości ścinania, które powodują znaczne nagrzewanie przy ścinaniu. Rzeczywista temperatura stopu na wejściu może być o 20–40°C wyższa niż temperatura ustawiona w beczce. Należy to uwzględnić przy wyborze materiałów na formy i konstrukcji bramy.


7. Typowe wady i ich łagodzenie

Wada
Przyczyna związana z pleśnią
Rozwiązanie
Krótkie ujęcia
Niewystarczająca wentylacja lub zbyt małe bramy
Dodaj otwory wentylacyjne w punktach końcowych przepływu; powiększyć bramy
Wypaczenie
Nierówne chłodzenie lub niezrównoważone napełnianie
Poprawić równomierność chłodzenia; biegacze balansujący
Ślady zlewu
Zła lokalizacja bramy lub niewystarczające opakowanie
Przenieść bramę do grubej sekcji; dodaj czas pakowania
Pozostałość po bramie jest zbyt wysoka
Niewłaściwy projekt bramy
Przełącz na bramę zaworową lub bramę łodzi podwodnej
Przyklejanie się do rdzenia
Niewystarczający ciąg lub awaria wyrzutu powietrza
Zwiększ przeciąg; czyste rowki powietrzne
Ślady spalenia
Niedostateczna wentylacja
Pogłębić otwory wentylacyjne w granicach materiałowych

Studium przypadku: Forma do kubka na jogurt z 48 wgłębieniami

        CHallenge: Klient potrzebował formy z 48 wgłębieniami do kubków jogurtowych o pojemności 150 ml (PP, grubość ścianki 0,45 mm, cykl 4-sekundowy, rocznyzapotrzebowanie na 20 milionów części).

        Podjęte działania:

  • Używany H13 (1.2344) ESR przez okwytrzymałości i rdzeni pod kątem odporności na zmęczenie cieplne.
  • Zaprojektowano w pełni zrównoważony 48-gniazdowy gorący kanał z zasuwami zaworowymi.
  • Zastosowane konforemne kanały chłodzące zarówno w płycie gniazda, jak i płycie rdzenia (wkładki wytwarzane addytywnie).
  • Dodano system wyrzutu powietrza z rowkami powietrznymi o średnicy 0,02 mm na rdzeniach.
  • Wykorzystano analizę przepływu formy w celu optymalizacji lokalizacji przewężek i wentylacji.

        Wyniki:

  • Aosiągnięto spójne wypełnienie (±2% różnicy masy w różnych ubytkach)
  • Czas chłodzenia skrócony z 2,8 s do 1,6 s (całkowity cykl3,9 s)
  • Wskaźnik defektów <0,3%
  • Forma wyprodukowała ponad 30 milionów części wbez większych prac konserwacyjnych
Wniosek

       Technologia cienkościennych form opakowaniowych stanowi szczyt inżynierii form wtryskowych. Wymogi związane z wysoką kawitacją, cyklami krótszymi niż sekunda i produkcją bez wad przekraczają granice każdego aspektu projektowania form. Skuteczne formy cienkościenne wymagają:

Precyzja w obróbce wnęki/rdzenia (±0,01 mm)

Brównowagę w kanałach przepływowych gorących kanałów

Wydajność w chłodzeniu konforemnym

Niezawodność w systemach wyrzutowych

Zrozumienie zachowania materiału i dynamiki procesu

       Flub twórcy form chcący inwestować w zaawansowane narzędzia projektowe i precyzyjną produkcję, sektor opakowań cienkościennych oferuje ogromne możliwości – zarówno pod względem wyzwań technicznych, jak i rozwoju biznesu.

Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć