Wady formowania wtryskowego są często frustrujące. Kiedy część wychodzi z zapadnięciami, wypaczeniami, śladami przepaleń lub krótkimi wystrzałami, pierwszą reakcją wielu kierowników produkcji jest dostosowanie parametrów maszyny — temperatury, ciśnienia, prędkości wtrysku lub czasu chłodzenia. Chociaż te korekty czasami pomagają, podstawowa przyczyna często leży głębiej: w samej formie.
Jako doświadczony technik zajmujący się formami byłem świadkiem niezliczonych przypadków, w których tygodnie marnowano na dostrajanie parametrów, ale okazało się, że prawdziwym winowajcą był projekt formy. Prawda jest taka,dobrze zaprojektowana forma może wytwarzać wysokiej jakości części nawet przy szerokim oknie przetwarzania; źle zaprojektowana forma nigdy nie zapewni stałej jakości, niezależnie od tego, jak dopracowana jest maszyna.
W tym artykule skupiono się na przyczynach typowych wad formowania wtryskowego związanych z pleśnią. Zrozumienie tych zależności pozwala twórcom form i wtryskalni na skuteczniejszą współpracę – rozwiązywanie problemów u źródła, zamiast stosowania tymczasowych poprawek.
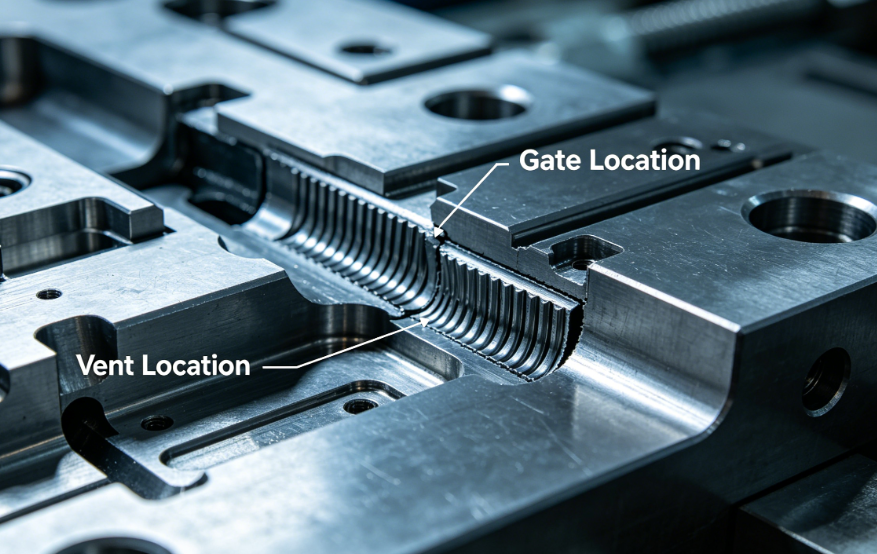
Jak to wygląda: Wnęka formy nie jest całkowicie wypełniona; brakuje krawędzi części lub są one zaokrąglone.
Przyczyny związane z pleśnią:
Rozwiązania:
Jak to wygląda: Wgłębienia powierzchniowe, zwykle nad grubymi żebrami lub występami.
Przyczyny związane z pleśnią:
Rozwiązania:

Jak to wygląda:Po wyrzuceniu część jest skręcona, wygięta lub nierówna.
Przyczyny związane z pleśnią:
Rozwiązania:
Jak to wygląda:Brązowe lub czarne ślady przypaleń, zwykle na końcu przepływu lub w głębokich żebrach.
Przyczyny związane z pleśnią:
Rozwiązania:
Jak to wygląda:Rozcieńcz nadmiar plastiku na linii podziału, otworach kołka wypychacza lub zamknięciach suwaka.
Przyczyny związane z pleśnią:
Rozwiązania:
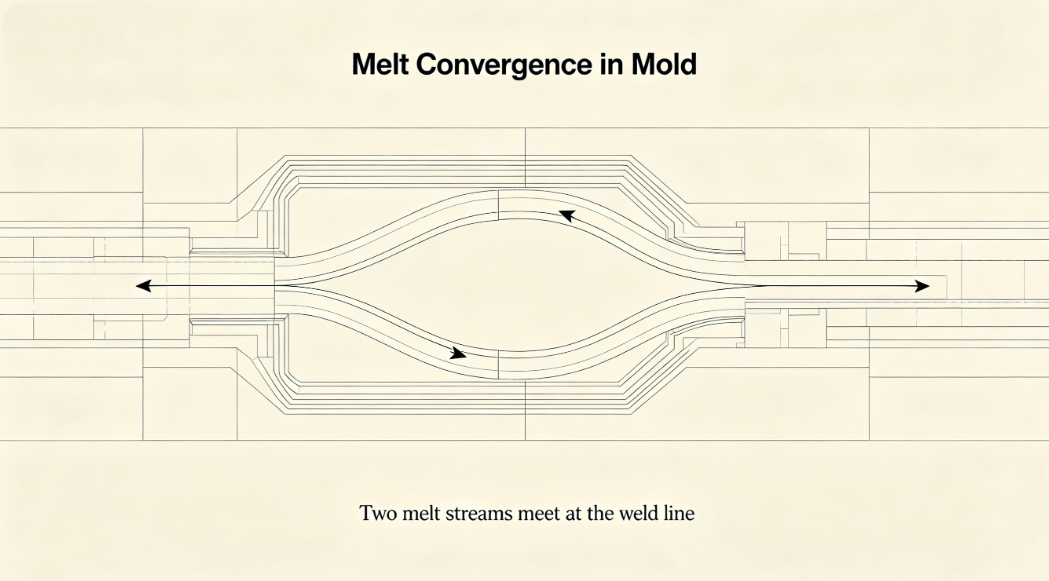
Jak to wygląda:Widoczne linie na styku dwóch frontów przepływu; często towarzyszy osłabienie.
Przyczyny związane z pleśnią:
Rozwiązania:
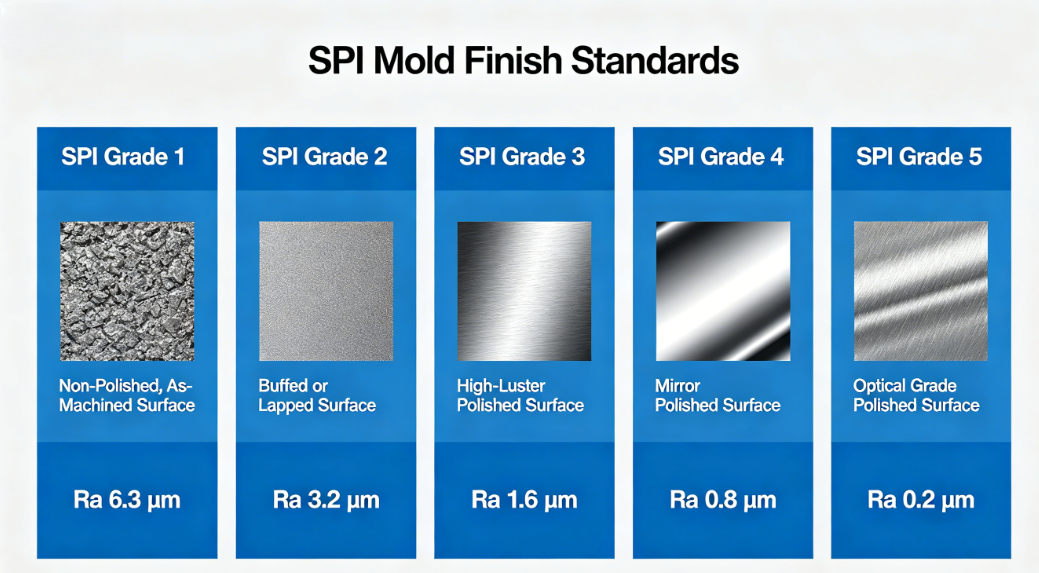
Jak wyglądają:Smugi, faliste wzory lub matowe obszary na powierzchni części.
Przyczyny związane z pleśnią:
Rozwiązania:
Jak to wygląda:Podniesione lub zapadnięte ślady w miejscu styku kołków wypychacza z częścią.
Przyczyny związane z pleśnią:
Rozwiązania:
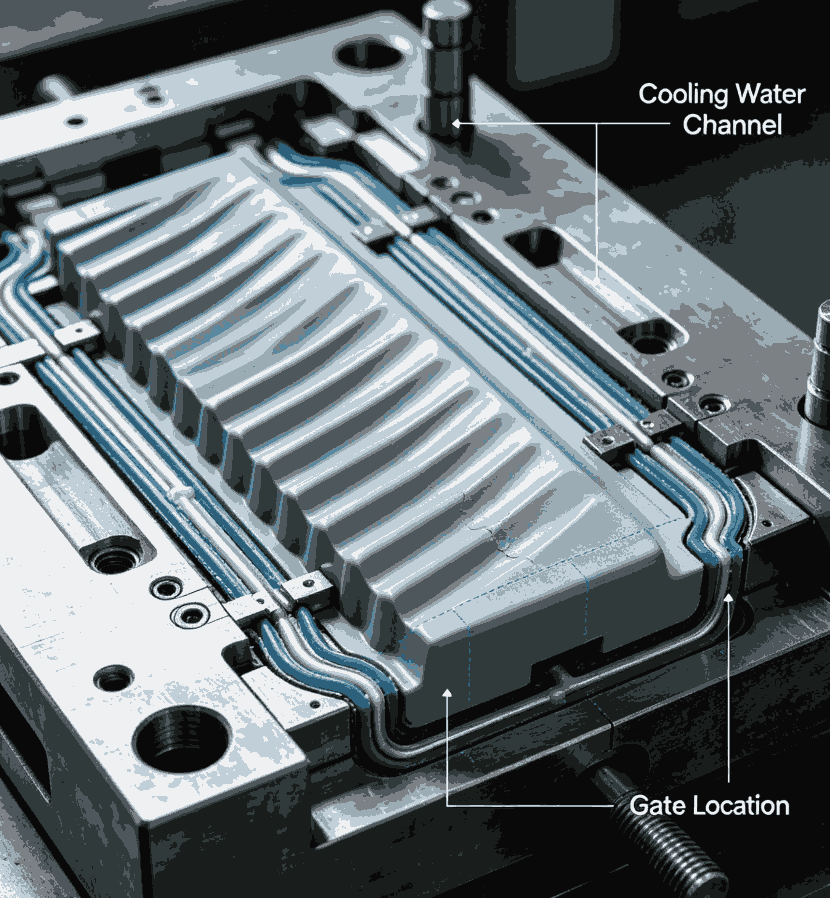
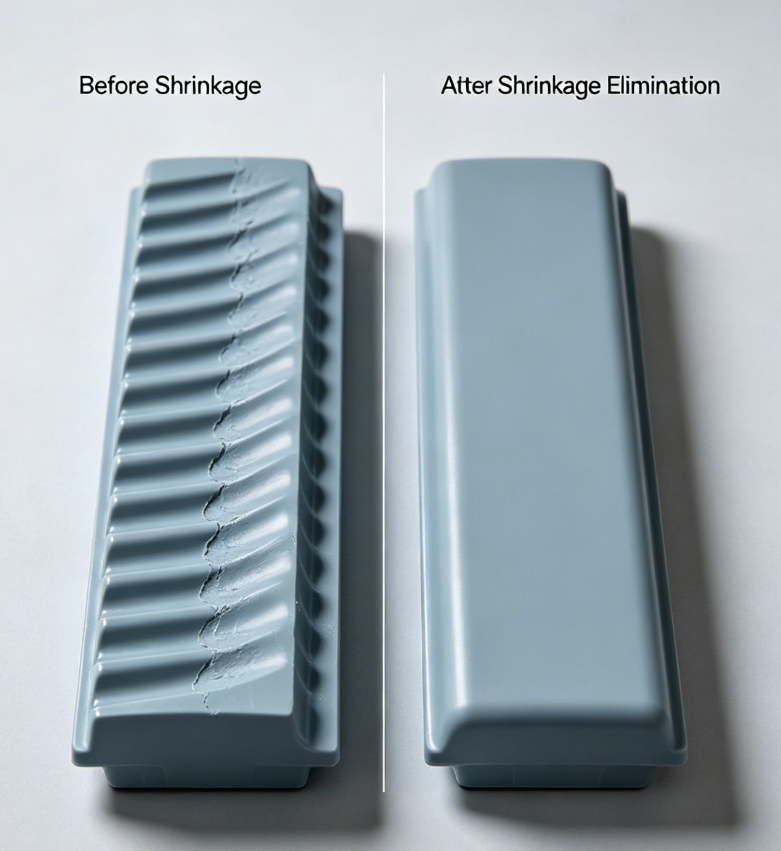
Klient produkujący 32-gniazdową formę do pióra zgłosił trwałe wypaczenia i ślady zapadnięcia się w obszarze mocowania zacisku. Po dwóch tygodniach dostosowywania parametrów maszyny bez poprawy przeprowadziliśmy przegląd formy.
Wyniki:
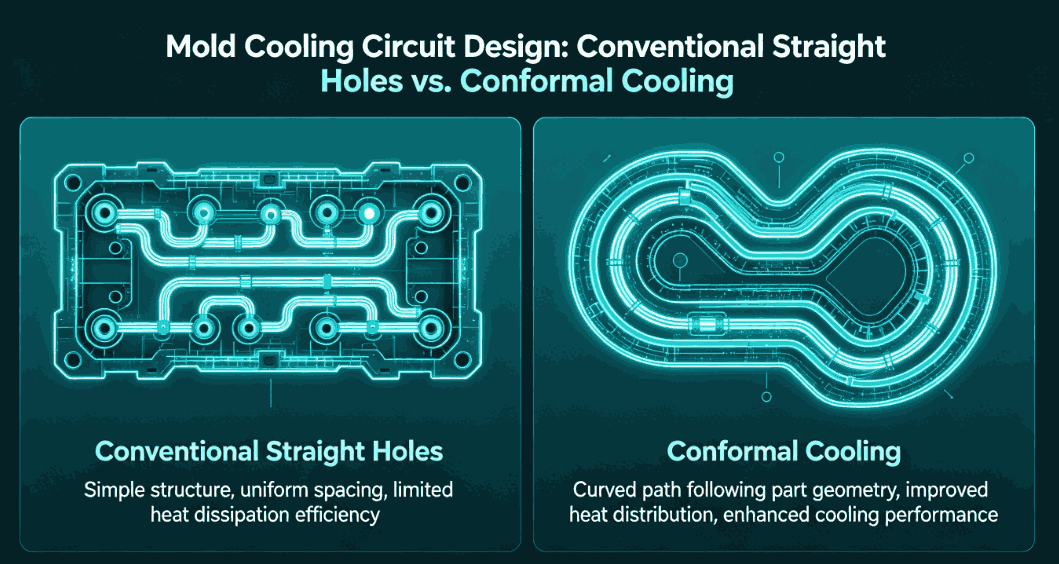
Podjęte działania:
Wyniki:
Wypaczenie zmniejszone o 80%; ślady zatonięć wyeliminowane. Wskaźnik złomowania produkcyjnego spadł z 12% do 2%.
Związek pomiędzy wadami wtrysku a formą jest bezpośredni i często dominujący. Chociaż parametry procesu mogą czasami kompensować drobne problemy z pleśnią, podstawowym rozwiązaniem jest dobry projekt formy — prawidłowe wlewy, zrównoważone chłodzenie, odpowiednie odpowietrzanie, solidny wyrzut i prawidłowe kąty ciągu.
Jako producent form nasza odpowiedzialność wykracza poza dostarczenie formy pasującej do maszyny. Musimy projektować formy, które wybaczają błędy, są wytrzymałe i zoptymalizowane pod kątem konkretnego materiału i geometrii części. W przypadku form wtryskowych zrozumienie przyczyn związanych z pleśnią umożliwia skuteczniejsze rozwiązywanie problemów i lepszą komunikację z dostawcami form.
Jeśli zauważysz utrzymującą się usterkę, przed dotknięciem elementów sterujących maszyny zadaj sobie pytanie: Czy przyczyną może być pleśń?
Telefon: +86-18957424655
mobilny: +86-18957424655
E-mail: sale@taizhoumold.com
Adres:Droga Shangxian nr 18, strefa przemysłowa Beicheng, dystrykt Huangyan, miasto Taizhou, prowincja Zhejiang, Chiny
Prawa autorskie © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Wszelkie prawa zastrzeżone.